
Jedna bryła, pięć wycen – jak warstwa i wypełnienie zmieniają koszt druku 3D
Ten sam model 3D może kosztować kilkanaście, kilkadziesiąt, a czasem nawet kilkaset złotych – zależnie od ustawień druku. Nie oznacza to, że jedna wycena jest błędna. Różnica wynika przede wszystkim z czasu pracy drukarki, ilości zużytego filamentu, liczby warstw oraz oczekiwanej wytrzymałości gotowego elementu.
W praktyce dwa parametry mają szczególnie duży wpływ na cenę: wysokość warstwy i procent wypełnienia. Zmiana każdego z nich może skrócić druk, poprawić wygląd powierzchni albo zwiększyć odporność części, ale może też podnieść koszt. W tym poradniku pokazujemy na przykładzie jednej bryły, jak powstaje pięć różnych wycen i kiedy warto wybrać wariant ekonomiczny, standardowy lub wzmocniony.
Co naprawdę składa się na koszt wydruku 3D?
Cena wydruku 3D nie jest prostym przeliczeniem gramów filamentu na złotówki. Materiał jest ważny, ale w wielu zleceniach większą część kosztu stanowi czas pracy urządzenia, przygotowanie pliku, kontrola jakości, obróbka oraz pakowanie. Dlatego model lekki, lecz wymagający wielu godzin druku, nie zawsze będzie tańszy od cięższej, prostej bryły.
Na końcową wycenę wpływają najczęściej:
- objętość i masa modelu – większa ilość tworzywa zwykle oznacza wyższy koszt materiału;
- wysokość warstwy – mniejsza warstwa zwiększa liczbę przejazdów głowicy i czas druku;
- liczba obrysów – grubsze ścianki poprawiają sztywność, lecz wymagają większej ilości filamentu;
- procent i wzór wypełnienia – wpływają na masę, czas oraz odporność na obciążenia;
- podpory – mogą zwiększyć zużycie materiału i wymagać dodatkowego czyszczenia;
- orientacja modelu – zmienia liczbę warstw, jakość powierzchni i ryzyko nieudanego wydruku;
- materiał – PLA, PET-G, TPU i tworzywa techniczne mają różne ceny oraz wymagania procesowe;
- wykończenie i obsługa zamówienia – usuwanie podpór, klejenie, szlifowanie, malowanie lub kontrola wymiarów.
Dlatego przed zaakceptowaniem ceny warto określić, do czego służy element. Prototyp do sprawdzenia kształtu nie musi mieć takich samych parametrów jak część montowana w urządzeniu. Z kolei dekoracja stojąca na półce może wymagać gładszej powierzchni, ale niekoniecznie dużej wytrzymałości mechanicznej.
Jeśli masz już plik STL, możesz rozpocząć od kalkulatora wyceny wydruku 3D online. W przypadku nietypowej geometrii, kilku części albo niepewności dotyczącej ustawień warto opisać zastosowanie modelu przed zleceniem realizacji.
Wysokość warstwy: dlaczego drobna zmiana daje dużą różnicę?
Wysokość warstwy określa, jak grube kolejne „plastry” materiału układa drukarka. Przy warstwie 0,28 mm model powstaje z mniejszej liczby poziomów niż przy warstwie 0,12 mm. Każda warstwa wymaga jednak ruchu głowicy, odkładania materiału i często zmiany kierunku. Im więcej warstw, tym dłuższy proces.
Przykładowo bryła o wysokości 100 mm będzie miała około 357 warstw przy ustawieniu 0,28 mm, około 500 warstw przy 0,20 mm i ponad 830 warstw przy 0,12 mm. To nie oznacza, że czas zwiększy się dokładnie w takim samym stosunku, ponieważ slicer uwzględnia również prędkość, geometrię, ruchy jałowe oraz chłodzenie. Widać jednak, skąd bierze się różnica w wycenie.
Warstwa 0,28–0,30 mm: szybki prototyp
Gruba warstwa sprawdza się podczas testowania wymiarów, dopasowania oraz funkcji. Na pochyłych ściankach i zaokrągleniach będzie bardziej widoczna. Krawędzie mogą wyglądać mniej delikatnie, ale prototyp wykonany w ten sposób często pozwala szybko odpowiedzieć na najważniejsze pytanie: czy projekt pasuje i działa?
To dobre ustawienie dla elementów ukrytych, uchwytów testowych, dystansów, makiet roboczych i części, które po wydruku będą dodatkowo obrabiane. Niższa cena wynika głównie z krótszego czasu pracy drukarki, a nie z „tańszego” materiału.
Warstwa 0,20 mm: rozsądny standard
Warstwa 0,20 mm jest często dobrym punktem wyjścia. Zapewnia korzystny kompromis między wyglądem, czasem oraz kosztem. Dla wielu uchwytów, obudów, elementów użytkowych i prostych dekoracji jakość jest wystarczająca bez wielokrotnego wydłużania druku.
Jeżeli klient nie wymaga bardzo gładkich krzywizn ani szczegółów mniejszych niż średnica dyszy, standardowa warstwa pozwala ograniczyć koszt bez wyraźnej straty funkcjonalności.
Warstwa 0,12–0,16 mm: szczegóły i gładsze krzywizny
Cieńsza warstwa poprawia odwzorowanie łuków, skosów, napisów i detali na powierzchni. Schodki na pochyłych ściankach są mniej widoczne, a przejścia między poziomami łagodniejsze. Ceną jest dłuższy czas druku oraz większa wrażliwość na jakość pliku, kalibrację i stabilność procesu.
Warto wybrać ją do widocznych dekoracji, modeli z drobnymi detalami, figurek, elementów prezentowych i części, które będą oglądane z bliska. Nie zawsze ma sens stosowanie cienkiej warstwy w całym modelu. Czasem lepszym rozwiązaniem jest standardowa warstwa oraz lokalne dopracowanie projektu lub obróbka powierzchni.
Wypełnienie: więcej materiału nie zawsze oznacza lepszy wydruk
Wypełnienie znajduje się wewnątrz modelu, pomiędzy zewnętrznymi ściankami. W slicerze określa się je najczęściej procentowo. Warto pamiętać, że 20% wypełnienia nie oznacza, iż model będzie miał 20% masy pełnej bryły. Na całkowitą masę wpływają także obrysy, górne i dolne warstwy oraz kształt przedmiotu.
Równie istotny jest wzór wypełnienia. Linie, siatka, trójkąty, gyroid czy inne struktury rozkładają obciążenia w odmienny sposób. Dwa ustawienia o podobnym procencie mogą mieć inny czas druku, masę i zachowanie podczas ściskania.
| Wariant | Przykładowe ustawienie | Zastosowanie | Wpływ na koszt |
|---|---|---|---|
| Ekonomiczny | 0,28 mm, 8% wypełnienia, 2 obrysy | Prototyp, makieta, lekka obudowa | Najkrótszy czas i niska masa |
| Szybki użytkowy | 0,20 mm, 15% wypełnienia, 3 obrysy | Element do codziennego, umiarkowanego użycia | Niewielki wzrost ceny |
| Standard | 0,20 mm, 20% wypełnienia, 3 obrysy | Większość części użytkowych | Dobry kompromis |
| Estetyczny | 0,16 mm, 15% wypełnienia, 3 obrysy | Dekoracja, widoczna powierzchnia, prezent | Więcej czasu, niekoniecznie więcej materiału |
| Wzmocniony | 0,20 mm, 40% wypełnienia, 4 obrysy | Uchwyt, wspornik, część pod obciążeniem | Wyższa masa i dłuższy druk |
W przypadku wielu modeli zwiększenie liczby obrysów daje większą poprawę wytrzymałości niż podniesienie wypełnienia z 20% do 50%. Jeżeli element pęka przy krawędzi, problemem może być zbyt cienka ścianka, a nie puste wnętrze. Jeżeli siła działa na środek dużej płaskiej powierzchni, dodatkowe wypełnienie może być bardziej uzasadnione.
Jak dobrać wypełnienie do zastosowania?
- 0–10% – lekkie makiety, osłony, elementy dekoracyjne i prototypy bez obciążenia;
- 10–20% – typowe części użytkowe, organizery, obudowy i elementy o umiarkowanej sztywności;
- 20–35% – uchwyty, dystanse, wsporniki i części pracujące pod większym obciążeniem;
- 40% i więcej – wybrane elementy wymagające dużej masy lub odporności, po analizie kierunku obciążenia.
Podane wartości są orientacyjne. Ten sam procent wypełnienia może dać różne efekty w małym klipsie, wysokim słupku i szerokiej płytce. Ważniejsza od samej liczby jest relacja między grubością ścianek, geometrią, materiałem i kierunkiem siły.
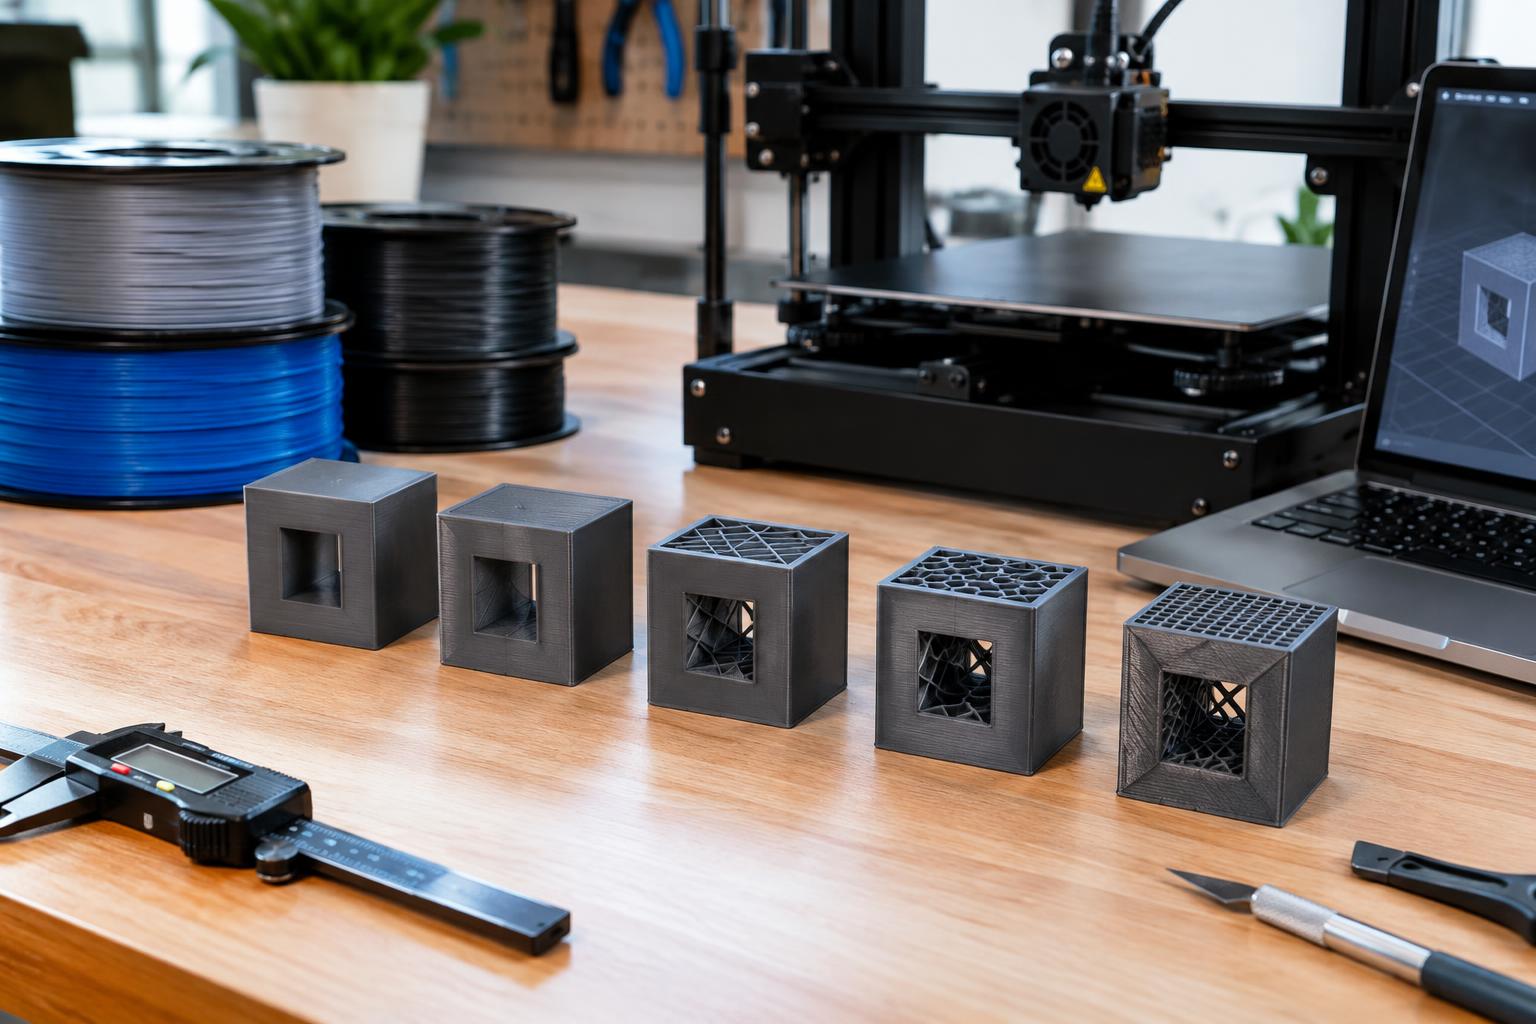
Jedna bryła, pięć wycen – przykład porównawczy
Załóżmy, że drukujemy tę samą bryłę o wymiarach około 100 × 60 × 40 mm. Model ma płaską podstawę, zaokrąglony front i dwa otwory montażowe. Nie zmieniamy geometrii ani materiału – zmieniamy wyłącznie parametry procesu. Poniższe warianty mają charakter poglądowy. Dokładna cena zależy od rzeczywistego pliku, wybranego filamentu, orientacji oraz stawek realizacji.
| Wycena | Warstwa | Wypełnienie | Obrysy | Charakterystyka |
|---|---|---|---|---|
| 1. Prototypowa | 0,28 mm | 8% | 2 | Najszybszy test kształtu, najmniejsza masa |
| 2. Budżetowa użytkowa | 0,20 mm | 15% | 3 | Praktyczny wariant do lekkiego zastosowania |
| 3. Standardowa | 0,20 mm | 20% | 3 | Najlepszy kompromis jakości i ceny |
| 4. Estetyczna | 0,12 mm | 20% | 3 | Gładsze łuki, więcej godzin pracy |
| 5. Wzmocniona | 0,20 mm | 40% | 4 | Większa sztywność i odporność na obciążenie |
Wariant pierwszy może być odpowiedni, gdy chcesz tylko sprawdzić wymiary. Jeśli model wymaga poprawki, niska cena pierwszego testu ogranicza koszt całego procesu projektowego. Wariant drugi będzie sensowny dla części, która nie przenosi dużych sił, ale ma wyglądać lepiej niż szybki prototyp.
Wariant trzeci jest najczęściej bezpiecznym wyborem dla elementu użytkowego. Nie maksymalizuje ani szybkości, ani wytrzymałości, ale zapewnia przewidywalny rezultat. Wariant czwarty zwiększa koszt głównie przez większą liczbę warstw, dlatego warto go wybierać wtedy, gdy powierzchnia jest naprawdę widoczna.
Wariant piąty nie jest automatycznie najlepszy. Jeżeli obciążenie działa w niekorzystnym kierunku albo model ma zbyt cienkie ścianki, samo zwiększenie wypełnienia nie rozwiąże problemu. Czasem lepiej przeprojektować żebro, dodać zaokrąglenie lub zmienić orientację części.
Jak krok po kroku wybrać opłacalny wariant?
- Określ funkcję modelu. Zapisz, czy jest to prototyp, dekoracja, część montażowa, obudowa, uchwyt czy element produkcyjny. Cena bez informacji o zastosowaniu może prowadzić do niewłaściwego doboru parametrów.
- Wskaż powierzchnie widoczne. Jeśli model będzie oglądany z bliska, rozważ niższą warstwę tylko tam, gdzie ma to znaczenie. W przypadku elementu ukrytego nie ma sensu płacić za idealne wykończenie.
- Określ obciążenia. Podaj, czy część będzie ściskana, wyginana, skręcana, zawieszona lub narażona na uderzenia. Istotny jest także kierunek działania siły.
- Dobierz materiał. PLA jest dobrym wyborem do wielu dekoracji i prototypów, PET-G może sprawdzić się przy większej odporności użytkowej, a elastyczne tworzywo będzie potrzebne tam, gdzie element ma się uginać.
- Ustal priorytet: cena, czas czy wygląd. Nie da się jednocześnie maksymalizować wszystkich trzech parametrów. Jasne wskazanie priorytetu ułatwia przygotowanie sensownej wyceny.
- Porównaj co najmniej dwa warianty. Poproś o wersję ekonomiczną i standardową albo standardową i wzmocnioną. Różnica cenowa pokazuje, za co konkretnie płacisz.
- Sprawdź podgląd przekroju. Slicer pokaże, czy model ma odpowiednio grube ścianki, czy wypełnienie dociera do newralgicznych miejsc i czy potrzebne są podpory.
- Zamów prototyp, jeśli projekt jest niepewny. Tani test może ujawnić problemy z tolerancją, montażem i ergonomią, zanim zlecisz większą serię.
Przy większej liczbie identycznych elementów ustawienia mogą zmienić nie tylko koszt pojedynczej sztuki, lecz także opłacalność całego zlecenia. W takiej sytuacji warto zapoznać się z informacjami o produkcji krótkoseryjnej drukiem 3D, ponieważ sposób planowania serii różni się od zamówienia jednego prototypu.
Najczęstsze błędy przy porównywaniu wycen
Porównywanie wyłącznie ceny za gram
Masa jest łatwa do porównania, ale nie pokazuje całego nakładu pracy. Dwa wydruki o podobnej masie mogą mieć zupełnie inny czas wykonania. Jeden może wymagać wielu cienkich warstw, a drugi – podpór, ręcznego czyszczenia lub precyzyjnego ustawienia na stole.
Założenie, że 100% wypełnienia zawsze rozwiązuje problem
Pełne wypełnienie zwiększa masę i czas, ale nie gwarantuje odporności w każdym kierunku. Wydruk FDM jest zbudowany z warstw, a połączenie między nimi może być słabsze niż materiał w obrębie jednej warstwy. Geometria, orientacja i grubość obrysów bywają ważniejsze niż samo wypełnienie.
Wybór najcieńszej warstwy bez potrzeby
Jeżeli model ma duże, płaskie powierzchnie i proste krawędzie, różnica wizualna między warstwą 0,16 mm a 0,20 mm może być niewielka. Za to czas druku i cena mogą wzrosnąć wyraźnie. Cieńsza warstwa ma sens wtedy, gdy poprawia konkretny detal.
Pomijanie orientacji modelu
Ta sama część ułożona na stole na dwa sposoby może mieć inną liczbę warstw, podpór i kierunek linii materiału. Niewłaściwa orientacja może pogorszyć wygląd, zwiększyć ryzyko odklejenia albo osłabić element w miejscu największego obciążenia.
Brak informacji o zastosowaniu
Osoba przygotowująca wycenę nie powinna zgadywać, czy model jest ozdobą, częścią urządzenia czy prototypem do dalszego testowania. Krótki opis zastosowania często pozwala obniżyć koszt, ponieważ eliminuje niepotrzebny zapas parametrów.
Traktowanie kalkulacji jako ostatecznej ceny w każdej sytuacji
Kalkulator online jest dobrym punktem startu, ale nietypowe modele mogą wymagać ręcznej analizy. Dotyczy to między innymi dużych pustych przestrzeni, cienkich ścianek, skomplikowanych podpór, wielu części na jednej platformie i projektów wymagających wykończenia.
Problemy z wydrukiem i sposoby ich rozwiązania
Powierzchnia ma widoczne schodki
Jeśli problem dotyczy łuków lub skosów, można zmniejszyć wysokość warstwy, zmienić orientację modelu albo zastosować obróbkę. Nie warto od razu ustawiać bardzo cienkiej warstwy dla całego elementu. Najpierw sprawdź, czy detal jest widoczny z normalnej odległości.
Model jest zbyt elastyczny
Zwiększenie wypełnienia może pomóc, ale sprawdź też liczbę obrysów i grubość ścian. Przy długim, cienkim elemencie korzystniejsze może być dodanie żebra, skrócenie ramienia albo zmiana kierunku druku. Czasami lepszy materiał da większą poprawę niż podwojenie procentu wypełnienia.
Otwory i wymiary nie pasują
Na dokładność wpływają między innymi skurcz materiału, szerokość ścieżki, chłodzenie i orientacja. Warto przygotować próbkę z otworami testowymi przed zamówieniem całej serii. Jeżeli model ma współpracować ze śrubą, łożyskiem albo innym elementem, podaj wymagane tolerancje.
Wydruk odkleja się od stołu
Przyczyną może być zbyt mała powierzchnia podstawy, przeciąg, nieprawidłowa temperatura lub geometria generująca duże naprężenia. Pomaga zmiana orientacji, dodanie brim albo zastosowanie podpór. Takie ustawienia mogą zmienić wycenę, dlatego warto uwzględnić je już na etapie zapytania.
Na powierzchni pojawiają się nitki
Stringing często wynika z ustawień retrakcji, temperatury i wilgotności filamentu. Samo zmniejszenie warstwy nie musi rozwiązać problemu. Po wydruku nitki można usunąć, ale przy modelach dekoracyjnych może być potrzebne dodatkowe czyszczenie.
Praktyczne przykłady doboru parametrów
Prototyp obudowy: zacznij od grubszej warstwy i niskiego wypełnienia. Najważniejsze będą wymiary zewnętrzne, położenie otworów oraz dopasowanie pokrywy. Jeśli obudowa przejdzie test, w wersji docelowej można poprawić wygląd i zwiększyć odporność tylko w wybranych miejscach.
Uchwyt montażowy: priorytetem będzie kierunek siły. Zamiast automatycznie ustawiać 50% wypełnienia, sprawdź liczbę obrysów, orientację i ewentualne żebra. Jeżeli uchwyt ma być używany w wyższej temperaturze, wybór materiału może mieć większe znaczenie niż przejście z 20% do 40% wypełnienia.
Dekoracyjny napis lub tabliczka: liczy się ostrość krawędzi, czytelność liter i wygląd frontu. W tym przypadku niższa warstwa może być bardziej uzasadniona niż wysokie wypełnienie. Do inspiracji podobnym zastosowaniem można zobaczyć personalizowaną tabliczkę z imieniem 3D.
Wazon lub osłonka: często drukuje się je z cienkimi ściankami i małym albo zerowym klasycznym wypełnieniem, zależnie od konstrukcji. W takim modelu główny wpływ na cenę może mieć wysokość przedmiotu, liczba obrysów i długość ścieżki, a nie procent infillu.
Prototyp ergonomiczny: gdy testujesz uchwyt, gałkę lub element trzymany w dłoni, ważniejszy od idealnej powierzchni jest szybki cykl poprawek. Wybierz parametry pozwalające tanio wykonać kilka wersji, a dopiero finalny egzemplarz drukuj w wyższej jakości.
FAQ: pytania o warstwę, wypełnienie i cenę
Czy niższa wysokość warstwy zawsze oznacza wyższą cenę?
Najczęściej tak, ponieważ drukarka musi wykonać więcej warstw, a proces trwa dłużej. Wzrost ceny zależy jednak od geometrii i ustawień. Jeśli model jest niski, prosty lub ma wiele innych operacji, różnica może być mniejsza niż się spodziewasz.
Czy zwiększenie wypełnienia podwaja koszt wydruku?
Nie zawsze. Wypełnienie jest tylko częścią całkowitej objętości materiału. Przy modelu z grubymi ściankami zmiana z 20% na 40% może zwiększyć masę umiarkowanie, ale przy dużej pustej bryle wpływ będzie znaczniejszy. Czas druku również zależy od wzoru infillu.
Jakie wypełnienie wybrać do zwykłego elementu użytkowego?
W wielu przypadkach dobrym początkiem jest 15–20% oraz trzy obrysy. To nie jest uniwersalna recepta, ponieważ uchwyt pod obciążeniem wymaga innego podejścia niż organizer lub lekka obudowa. Najlepiej opisać funkcję części i kierunek obciążenia.
Czy 100% wypełnienia daje wydruk niezniszczalny?
Nie. Pełna bryła może być cięższa i sztywniejsza, ale nadal może pęknąć wzdłuż warstw, przy otworze albo w miejscu gwałtownej zmiany przekroju. Odporność zależy od materiału, geometrii, orientacji, obrysów i sposobu użytkowania.
Czy można ustawić różną wysokość warstwy w jednym modelu?
Tak. Slicery obsługują zmienną wysokość warstwy, dzięki czemu prostsze fragmenty mogą być drukowane szybciej, a łuki i detale dokładniej. Wymaga to jednak dodatkowej analizy i nie zawsze jest potrzebne przy małych, prostych elementach.
Co zrobić, gdy nie wiem, jakie parametry podać?
Prześlij plik oraz krótki opis zastosowania, wymiarów, oczekiwanej jakości i obciążenia. Możesz też zacząć od odpowiedzi na pytania z sekcji FAQ dotyczącej druku 3D, wyceny i realizacji. Im więcej informacji znajduje się w zapytaniu, tym łatwiej dobrać parametry bez niepotrzebnego zawyżania ceny.
Czy przy większej serii opłaca się drukować na najniższych parametrach?
Nie zawsze. Jeśli odsetek nieudanych sztuk wzrośnie albo elementy będą wymagały dodatkowej obróbki, pozorna oszczędność może zniknąć. W serii warto szukać powtarzalnego ustawienia, które zapewnia wystarczającą jakość i stabilny czas produkcji.
Podsumowanie: wybierz parametry, a nie tylko najniższą cenę
Jedna bryła może mieć pięć różnych, uzasadnionych wycen. Grubsza warstwa zwykle przyspiesza druk, cieńsza poprawia szczegóły, a większe wypełnienie zwiększa masę i może poprawić sztywność. Żaden z tych parametrów nie jest jednak dobry lub zły sam w sobie. Liczy się dopasowanie do funkcji modelu.
Najbardziej opłacalny wydruk to nie zawsze ten najtańszy. To taki, który spełnia wymagania bez płacenia za parametry, których nie wykorzystasz. Przy prototypie zacznij od wersji ekonomicznej, przy dekoracji zapłać za jakość powierzchni, a przy części roboczej przeanalizuj obciążenia, materiał, obrysy i orientację.
Jeżeli potrzebujesz przygotować model według własnego pliku, możesz skorzystać z oferty wydruku 3D na zamówienie. W wiadomości warto podać zastosowanie, liczbę sztuk, kolor, materiał oraz informację, czy ważniejsza jest cena, szybkość, wygląd czy wytrzymałość. Tak przygotowane zapytanie pozwala znacznie sprawniej przejść od pliku STL do właściwej wyceny.
Masz nietypowy model albo potrzebujesz porównać kilka wariantów? Skontaktuj się z ElWood w sprawie wydruku 3D na zamówienie i opisz, co ma osiągnąć gotowa część. Dobrze dobrane ustawienia mogą obniżyć koszt bez rezygnacji z jakości tam, gdzie naprawdę jest potrzebna.
Dodaj komentarz