
Jak ustawić warstwy i wypełnienie dla tabliczki z imieniem?
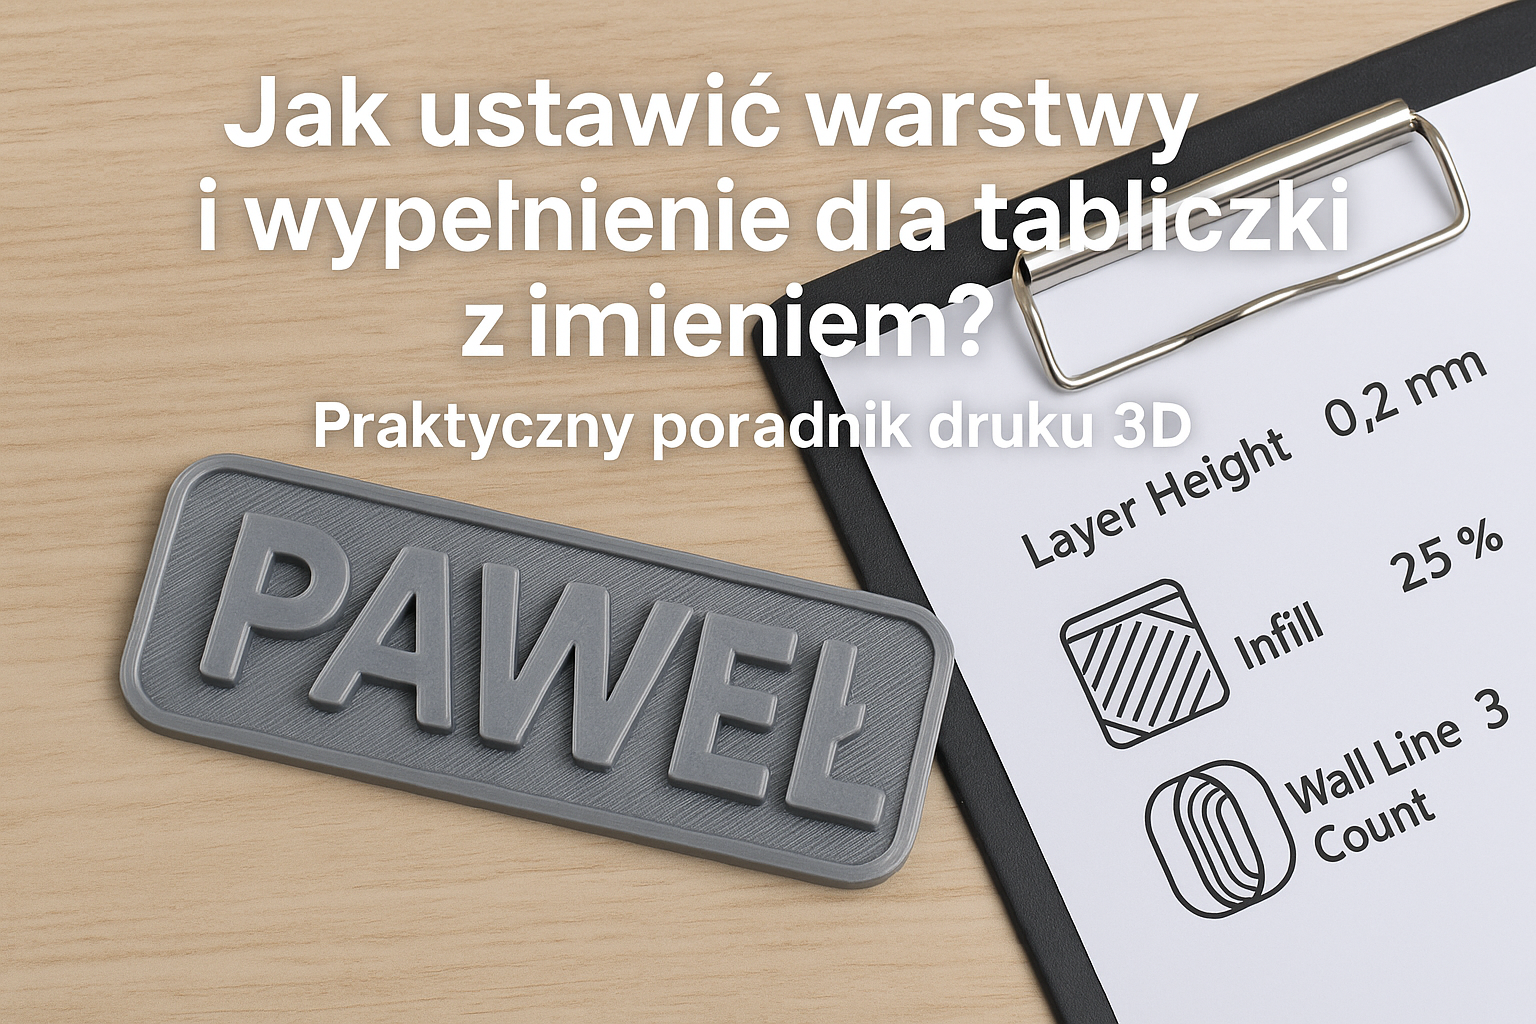
Tabliczka z imieniem wygląda niepozornie, ale jej jakość zależy od wielu ustawień slicera. Zbyt grube warstwy mogą pogorszyć wygląd liter, zbyt małe wypełnienie osłabi podstawę, a niewłaściwa liczba obrysów może sprawić, że cienkie elementy będą łatwo pękać. W tym poradniku wyjaśniamy, jak dobrać wysokość warstwy, liczbę ścian, procent wypełnienia oraz ustawienia pierwszej warstwy, aby otrzymać estetyczny i trwały wydruk 3D.
Wskazówki dotyczą przede wszystkim druku FDM z PLA, czyli materiału często wybieranego do dekoracyjnych tabliczek, oznaczeń drzwi, dekoracji dziecięcych pokoi i personalizowanych prezentów. Parametry warto jednak dopasować do konkretnej drukarki, dyszy, geometrii projektu oraz sposobu montażu.
Od czego zależy jakość tabliczki z imieniem?
Tabliczka z imieniem składa się zwykle z płaskiej podstawy oraz napisu wypukłego, zagłębionego albo wykonanego w kontrastowym kolorze. Taka forma stawia przed drukiem kilka wymagań. Podstawa powinna być wystarczająco sztywna, litery muszą mieć dobrze odwzorowane krawędzie, a przejście między powierzchnią a napisem nie powinno powodować nitkowania ani nadmiernych zgrubień.
Najważniejsze ustawienia można podzielić na cztery grupy:
- wysokość warstwy – decyduje o dokładności w osi Z i widoczności poziomych linii;
- liczba obrysów – wpływa na wytrzymałość krawędzi, otworów i cienkich liter;
- grubość górnej i dolnej części – określa, czy płaska powierzchnia będzie zamknięta i równa;
- procent oraz wzór wypełnienia – uzupełnia wnętrze modelu i wpływa na sztywność, masę oraz czas druku.
Przed rozpoczęciem pracy sprawdź także skalę projektu. Drobna tabliczka o szerokości 80 mm wymaga innych parametrów niż duży napis na ścianę. Przy małym formacie każda korekta szerokości linii lub wysokości warstwy jest bardziej widoczna. Jeśli projekt ma powstać na zamówienie, możesz skorzystać z narzędzia zaprojektuj własną tabliczkę z imieniem online, a następnie przygotować model pod wybraną technologię druku.
Orientacja modelu na stole
Najczęściej tabliczkę drukuje się płasko, frontem skierowanym do góry. To rozwiązanie jest proste, stabilne i zazwyczaj nie wymaga podpór. Jeżeli napis jest wypukły, jego górna powierzchnia powstaje w kolejnych warstwach, dzięki czemu można uzyskać wyraźny efekt dwukolorowy albo pomalować litery po zakończeniu druku.
Drukowanie tabliczki pionowo ma sens tylko w wyjątkowych sytuacjach, na przykład gdy model ma specjalne detale na froncie lub ograniczenia dotyczące widoczności linii. Zwykle zwiększa ono ryzyko odklejenia, wymaga podpór i pogarsza jakość dużej płaskiej powierzchni. Dlatego przed zmianą orientacji warto najpierw poprawić parametry warstw i obrysów.
Jak dobrać wysokość warstwy?
Wysokość warstwy jest jednym z najważniejszych parametrów dla tabliczki z imieniem. Wpływa na czas druku, gładkość frontu oraz kształt krawędzi liter. Dla standardowej dyszy 0,4 mm praktycznym zakresem jest 0,12–0,24 mm.
| Wysokość warstwy | Efekt | Kiedy wybrać? |
|---|---|---|
| 0,12–0,16 mm | Bardzo gładki front, lepsze łuki i małe litery | Dekoracyjna tabliczka premium, drobny napis, wymagający projekt |
| 0,18–0,20 mm | Dobry kompromis między jakością a czasem | Większość tabliczek z imieniem drukowanych z PLA |
| 0,22–0,28 mm | Szybszy druk, bardziej widoczne linie warstw | Duża tabliczka, prosty napis, prototyp lub wydruk użytkowy |
Jeśli imię ma cienkie, zaokrąglone lub ozdobne litery, zacznij od 0,16 albo 0,20 mm. Niższa warstwa lepiej odwzoruje łuki, skosy i przejścia między literami. Przy prostym, grubym kroju pisma 0,20 mm będzie najczęściej wystarczające.
Warto pamiętać, że niższa warstwa nie zawsze rozwiązuje problemy z czytelnością. Jeśli litera jest zbyt cienka w projekcie, slicer może ją pominąć albo zredukować do pojedynczej ścieżki. Dlatego szerokość znaków i odstępy między nimi powinny być dopasowane do średnicy dyszy. Dla dyszy 0,4 mm bezpieczniej jest projektować litery o grubości co najmniej około 0,8–1 mm, szczególnie gdy mają być trwałe i dobrze widoczne.
Obrysy, góra i dół: ważniejsze niż wysoki infill
W przypadku płaskiej tabliczki sama wartość wypełnienia nie decyduje o wytrzymałości. Równie ważne, a często ważniejsze, są obrysy oraz liczba warstw górnych i dolnych. To one tworzą zewnętrzną skorupę modelu, odpowiadają za wygląd krawędzi i zabezpieczają płaszczyznę przed przebijaniem wzoru wypełnienia.
Dla typowej tabliczki z PLA przy dyszy 0,4 mm dobrym punktem wyjścia są:
- 3 obrysy lub około 1,2 mm grubości ścian;
- 4–6 warstw górnych;
- 4–6 warstw dolnych;
- zachowanie tej samej grubości góry i dołu, jeśli tabliczka jest symetryczna.
Przy warstwie 0,20 mm sześć warstw górnych daje około 1,2 mm pełnego materiału. Taka wartość zwykle wystarcza, aby front był nieprześwitujący i odporny na lekkie uderzenia. Jeśli model ma tylko 2–3 mm grubości, nie ma potrzeby automatycznie stosować bardzo wysokiego wypełnienia. Po zwiększeniu liczby obrysów i warstw top/bottom środek może zostać częściowo pusty bez zauważalnej utraty sztywności.
Jeżeli tabliczka ma otwory montażowe, okolice otworów powinny mieć odpowiednio szeroką strefę pełnego materiału. W praktyce pomagają 3–4 obrysy oraz większa liczba warstw dolnych i górnych. Otwór umieszczony zbyt blisko krawędzi może osłabić narożnik niezależnie od ustawionego infillu.
Jak ustawić wypełnienie dla tabliczki z imieniem?
Wypełnienie, czyli infill, znajduje się wewnątrz modelu i nie jest bezpośrednio widoczne na gotowej tabliczce. Jego głównym zadaniem jest podparcie górnych warstw oraz zwiększenie sztywności. Dla większości płaskich tabliczek z PLA nie trzeba ustawiać 100% wypełnienia.
| Wypełnienie | Zastosowanie | Ocena praktyczna |
|---|---|---|
| 10–15% | Mała dekoracja, lekka tabliczka bez otworów | Oszczędny druk, wystarczający przy grubych obrysach |
| 15–25% | Standardowa tabliczka na drzwi, mebel lub ścianę | Najlepszy zakres dla większości projektów |
| 25–40% | Większy format, częste dotykanie, mocowanie śrubami | Większa sztywność i masa |
| 50% i więcej | Element narażony na obciążenia lub bardzo cienką skorupę | Zwykle niepotrzebne dla dekoracyjnej tabliczki |
Najbardziej uniwersalnym ustawieniem startowym jest 15–20% infillu oraz wzór Gyroid, Grid albo Cubic. Gyroid zapewnia równomierne podparcie i często dobrze wygląda w większych, półprzezroczystych modelach. Grid jest prosty i szybki, natomiast Cubic może zapewnić korzystną sztywność przy umiarkowanym zużyciu materiału.
W przypadku bardzo cienkiej tabliczki wypełnienie może nie mieć praktycznie żadnego znaczenia, ponieważ większość przekroju zajmą obrysy oraz warstwy pełne. Z kolei w grubym modelu, na przykład o grubości 6–8 mm, zwiększenie infillu do 20–30% może ograniczyć uginanie. Zawsze sprawdź podgląd warstw w slicerze. Jeśli wypełnienie nie podpiera górnej powierzchni albo powstają duże puste obszary, zmień wzór, zwiększ liczbę warstw top lub dodaj gęstość.
Jeżeli priorytetem jest krótki czas wykonania, często lepiej ustawić 3–4 obrysy i 15% infillu niż 2 obrysy i 40% infillu. Zewnętrzna skorupa poprawia wygląd oraz odporność krawędzi, a wysoki infill przede wszystkim zwiększa zużycie filamentu i czas druku.
Ustawienia krok po kroku w slicerze
Poniższa procedura sprawdzi się jako punkt wyjścia dla tabliczki drukowanej z PLA na drukarce z dyszą 0,4 mm. Nazwy opcji mogą się różnić w zależności od używanego programu, na przykład Cura, PrusaSlicer, OrcaSlicer lub Bambu Studio.
- Zaimportuj model i ustaw go płasko na stole. Front z imieniem powinien być skierowany do góry. Użyj funkcji automatycznego układania tylko wtedy, gdy nie zmieni ona korzystnej orientacji.
- Wybierz profil materiału. Dla PLA zacznij od temperatury zalecanej przez producenta filamentu, zwykle w okolicy 190–215°C dla dyszy i 50–60°C dla stołu. Korekty wykonuj po analizie pierwszej warstwy.
- Ustaw wysokość warstwy na 0,20 mm. Jeśli litery są małe lub ozdobne, przetestuj 0,16 mm. Dla dużego, prostego napisu możesz użyć 0,24 mm.
- Ustaw 3 obrysy. Jeżeli tabliczka będzie montowana na zewnątrz, często dotykana albo ma cienkie narożniki, rozważ 4 obrysy.
- Ustaw 4–6 warstw górnych i dolnych. Przy warstwie 0,20 mm daje to 0,8–1,2 mm pełnej powierzchni.
- Ustaw infill na 15–20%. Wybierz Gyroid, Grid lub Cubic. Dla dużej tabliczki z otworami montażowymi zacznij od 25% i sprawdź, czy dodatkowa masa jest potrzebna.
- Włącz podgląd warstw. Przejrzyj pierwsze warstwy, przejścia pod literami, narożniki i miejsca przy otworach. Zwróć uwagę, czy cienkie znaki nie zostały pominięte.
- Wydrukuj mały fragment testowy. Przed wykonaniem całej tabliczki sprawdź próbkę z jednym lub dwoma reprezentatywnymi znakami. Pozwala to ocenić czytelność, adhezję i kontrast.
- Wykonaj pełny wydruk i oceń front. Jeśli powierzchnia jest równa, litery mają ostre krawędzie, a narożniki nie odchodzą od stołu, zapisany profil może służyć przy kolejnych projektach.
Jeżeli nie chcesz samodzielnie dobierać wszystkich parametrów, możesz przesłać projekt do wyceny wydruku 3D. W opisie warto podać wymiary, materiał, kolor, sposób montażu oraz informację, czy napis ma być wypukły lub wielokolorowy.
Dobór parametrów do rozmiaru i sposobu użycia
Ta sama konfiguracja nie będzie idealna dla każdej tabliczki. Mały szyld na drzwi, etykieta do pokoju dziecka i duży napis dekoracyjny różnią się obciążeniem oraz wymaganiami wizualnymi.
Mała tabliczka dekoracyjna
Dla formatu około 80–120 mm można zastosować warstwę 0,16–0,20 mm, 3 obrysy, 5 warstw top/bottom i 15% infillu. Taki profil zapewnia dobrą czytelność liter bez niepotrzebnego wydłużania druku. Jeśli model ma cienkie zawieszki lub małe otwory, lepiej zwiększyć liczbę obrysów niż sam procent wypełnienia.
Tabliczka na drzwi lub ścianę
Przy średniej wielkości, na przykład 150–250 mm, rozsądnym wyborem jest warstwa 0,20 mm, 3–4 obrysy, 5–6 warstw pełnych oraz 20–25% infillu. Jeżeli tabliczka będzie przykręcana, otwory powinny mieć wzmocnione okolice. Warto też dodać fazowanie krawędzi, ponieważ ogranicza ono ryzyko ich obijania.
Duży napis ozdobny
W dużych projektach masa i czas druku rosną szybko. Można użyć warstwy 0,24 mm, 3 obrysów, 5 warstw top/bottom oraz 15–20% infillu. Dla szerokich, płaskich elementów ważniejsza od bardzo wysokiego infillu jest dobra adhezja do stołu. Pomocna może być brimu, odpowiednio oczyszczona powierzchnia i ograniczenie przeciągów podczas chłodzenia.
Jeśli zależy Ci na gotowym, personalizowanym produkcie, zobacz personalizowaną tabliczkę z imieniem 3D. To dobre rozwiązanie, gdy projekt, dobór materiału i przygotowanie pliku mają zostać wykonane w jednym procesie.
Gdy tabliczka ma pełnić funkcję oznaczenia firmy lub punktu kontaktowego, alternatywą może być tabliczka reklamowa z NFC i kodem QR. W takim projekcie oprócz jakości powierzchni trzeba uwzględnić miejsce na moduł, kod oraz sposób użytkowania przez odbiorców.
Najczęstsze błędy przy ustawianiu tabliczki
Zbyt małe znaczenie przypisywane obrysom
Ustawienie 5% infillu przy dwóch obrysach może dać słabszą krawędź niż 15% infillu przy czterech obrysach. Początkujący często zwiększają gęstość środka, zamiast wzmocnić zewnętrzną skorupę. W przypadku tabliczki najpierw dopracuj obrysy, góry i doły, a dopiero potem reguluj infill.
Zbyt cienkie litery
Jeśli napis został zaprojektowany z bardzo cienkich linii, slicer może mieć problem z ich odwzorowaniem. Zmiana wysokości warstwy nie zawsze wystarczy. Trzeba zwiększyć grubość znaków, zastosować większą czcionkę albo użyć dyszy o mniejszej średnicy.
Za wysoki infill
Wypełnienie 80–100% zwykle nie poprawi zauważalnie wyglądu frontu, ponieważ nie jest widoczne z zewnątrz. Może natomiast wydłużyć druk, zwiększyć zużycie filamentu i podnieść naprężenia wewnętrzne. Stosuj je tylko wtedy, gdy model rzeczywiście wymaga maksymalnej masy lub sztywności.
Brak podglądu warstw
Sam widok bryły w slicerze nie pokazuje, czy litery zostaną poprawnie wydrukowane. Zawsze sprawdzaj podgląd pojedynczych warstw. Szukaj przerw w konturach, brakujących cienkich fragmentów i miejsc, w których górna powierzchnia nie ma odpowiedniego podparcia.
Nieprawidłowa pierwsza warstwa
Zbyt mocno ściśnięta pierwsza warstwa może rozlać krawędzie i zamknąć małe otwory. Zbyt słaba adhezja prowadzi natomiast do odklejania narożników. Przed drukiem całej tabliczki wykonaj test pierwszej warstwy i ustaw prawidłowy poziom stołu oraz offset Z.
Rozwiązywanie problemów z wydrukiem
| Problem | Prawdopodobna przyczyna | Co zmienić? |
|---|---|---|
| Litery są niewyraźne | Za duża warstwa, zbyt cienkie znaki, przegrzanie | Zmniejsz warstwę do 0,16–0,20 mm, zwiększ litery, obniż temperaturę lub zwolnij druk |
| Front ma prześwity | Za mało warstw górnych, niewłaściwe podparcie infillu | Dodaj warstwy top, zwiększ infill do 20–25% lub zmień jego wzór |
| Narożniki się odklejają | Skurcz, przeciąg, zabrudzony stół | Oczyść stół, popraw temperaturę, dodaj brimu i ogranicz ruch powietrza |
| Widać wzór wypełnienia | Zbyt cienka górna skorupa albo zbyt duże odległości między liniami | Zwiększ liczbę warstw górnych, obrysów lub umiarkowanie podnieś infill |
| Między literami pojawiają się nitki | Retraction, temperatura lub chłodzenie są niedopasowane | Skalibruj retrakcję, obniż temperaturę i sprawdź suszenie filamentu |
| Otwory montażowe są za małe | Elephant foot, kompensacja lub niedokładność wymiarowa | Skoryguj pierwszą warstwę, użyj kompensacji otworów i wykonaj test wymiarowy |
Przy problemach z jakością nie zmieniaj jednocześnie wszystkich parametrów. Wydrukuj mały test i modyfikuj jeden element: wysokość warstwy, temperaturę, liczbę obrysów albo infill. Dzięki temu łatwiej ustalisz, która zmiana rzeczywiście poprawiła rezultat.
FAQ: ustawienia warstw i wypełnienia
Jaka wysokość warstwy jest najlepsza do tabliczki z imieniem?
Najbardziej uniwersalna jest warstwa 0,20 mm przy dyszy 0,4 mm. Dla małych i ozdobnych liter warto zejść do 0,16 mm, a dla dużej, prostej tabliczki można użyć 0,24 mm, jeśli krótszy czas druku jest ważniejszy niż maksymalna gładkość.
Ile procent infillu ustawić?
Zacznij od 15–20%. Dla większej tabliczki, elementu przykręcanego lub często dotykanego zwiększ wartość do 25–30%. Wypełnienie 100% rzadko jest potrzebne, jeśli model ma odpowiednią liczbę obrysów i warstw pełnych.
Czy większy infill poprawi wygląd liter?
Nie bezpośrednio. Wygląd liter zależy przede wszystkim od geometrii modelu, wysokości warstwy, szerokości linii, temperatury, chłodzenia i prędkości. Infill może poprawić podparcie górnej powierzchni, ale sam nie sprawi, że cienka czcionka stanie się czytelniejsza.
Ile obrysów powinna mieć tabliczka?
Trzy obrysy są dobrym ustawieniem startowym. Cztery warto zastosować przy otworach montażowych, cienkich narożnikach, dużym formacie albo wtedy, gdy tabliczka będzie intensywnie użytkowana. Większa liczba obrysów zwiększa zużycie materiału, dlatego należy dopasować ją do realnego obciążenia.
Czy tabliczkę lepiej drukować płasko czy pionowo?
Zwykle płasko, frontem do góry. Taka orientacja ogranicza liczbę podpór, zwiększa stabilność i pozwala uzyskać równą powierzchnię. Druk pionowy może być uzasadniony szczególną geometrią, ale zazwyczaj wymaga dokładniejszego przygotowania oraz zwiększa ryzyko nieudanego wydruku.
Jak uzyskać dwa kolory bez drukarki wielomateriałowej?
Jeżeli napis jest wypukły, możesz zatrzymać druk na określonej wysokości i zmienić filament przed rozpoczęciem warstw liter. Alternatywą jest wydruk podstawy i napisu jako dwóch elementów, a następnie ich połączenie. W obu przypadkach sprawdź wysokość modelu oraz moment zmiany filamentu w podglądzie slicera.
Co zrobić, gdy czcionka nie mieści się w jednej warstwie?
Najpierw zwiększ grubość liter i odstępy między nimi w programie do projektowania. Jeśli to niemożliwe, zmniejsz rozmiar tekstu lub użyj dyszy 0,25–0,3 mm. Nie warto polegać wyłącznie na bardzo niskiej wysokości warstwy, ponieważ problem może dotyczyć szerokości ścieżki w osi XY.
Podsumowanie: bezpieczny profil startowy
Dla większości tabliczek z imieniem drukowanych z PLA możesz rozpocząć od następującego profilu: warstwa 0,20 mm, 3 obrysy, 5 warstw górnych i dolnych, infill 15–20%, wzór Gyroid lub Grid, druk płasko na stole oraz umiarkowana prędkość ścian zewnętrznych. Przy drobnym napisie zmniejsz wysokość warstwy do 0,16 mm, a przy dużym formacie rozważ 4 obrysy i 20–25% wypełnienia.
Najważniejsza zasada brzmi: nie zwiększaj bez potrzeby samego infillu. W tabliczce z imieniem o trwałości i wyglądzie w dużej mierze decydują obrysy, warstwy pełne, poprawna geometria liter oraz dobra pierwsza warstwa. Krótki wydruk testowy i analiza podglądu w slicerze pozwolą uniknąć większości błędów oraz dobrać parametry do konkretnego projektu.
Jeśli chcesz sprawdzić dostępne realizacje lub skonsultować indywidualny projekt, odwiedź kontakt z ElWood – Druk 3D. Przygotowany plik, dokładne wymiary i informacja o przeznaczeniu tabliczki ułatwią dobór materiału, kolorystyki i ustawień druku.
Dodaj komentarz